400吨与800吨凿岩钎具热锻液压机模锻压快速成型技术解析
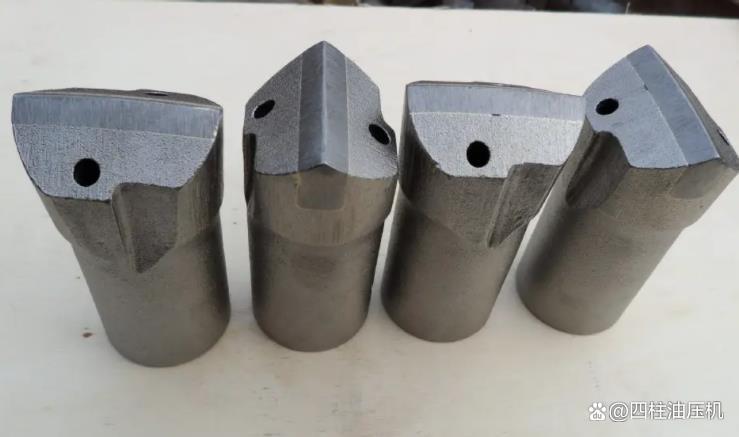
凿岩钎具作为矿山开采、隧道掘进、地质勘探等工程中的核心消耗工具,其质量与生产效率直接影响施工成本与工程进度。在凿岩钎具的制造流程中,热锻成型是决定产品内在组织与力学性能的关键环节。以400吨和800吨凿岩钎具热锻液压机为代表的专用模锻压快速成型技术,正逐步替代传统空气锤锻造,成为行业主流工艺。
一、凿岩钎具锻造的工艺特点与难点
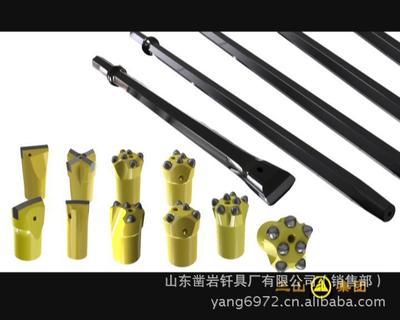
凿岩钎具通常由钎杆、钎头、钎尾等部分组成,工作时要承受高频冲击、扭转和磨损。因此,其锻造需要满足以下要求:
- 材料多为合金钢:如40Cr、35CrMo、55SiMnMo等,高温变形抗力大;
- 形状复杂:钎头带有锥体或螺纹连接结构,钎尾需与凿岩机钎套精确配合;
- 内部质量要求高:不允许有折叠、裂纹、大晶粒等缺陷;
- 批量大:属于易耗品,需要高效连续生产。
传统空气锤锻造存在劳动强度大、尺寸精度低、一致性差等问题,难以满足现代凿岩钎具对疲劳寿命的严格要求。
二、400吨与800吨热锻液压机的选型依据
液压机吨位的选择主要取决于锻件投影面积、材料高温强度及模锻方式。
- 400吨液压机:适用于中小规格凿岩钎杆、钎尾的模锻成型,以及部分钎头制坯工序。其公称压力足以使金属在模腔内充填完整,同时便于与自动化上下料装置配合。
- 800吨液压机:多用于大直径钎头、重型钎杆或复杂形状件的一次成型。更大的吨位可保证在较低温度下仍能锻透,细化晶粒,并减少火次。
实际生产中,两种吨位常组成锻造 line:400吨制坯、800吨终锻,或按产品规格分工。
三、热锻液压机模锻快速成型的工艺流程
- 下料与加热:按锻件重量精切棒料,采用中频感应加热至1050~1150℃,确保温度均匀、氧化皮少。
- 制坯(可选):在400吨液压机上通过掼模或辊锻机制出接近终锻形状的坯料,去除氧化皮。
- 模锻成型:将坯料放入预热至250~350℃的锻模中,液压机以快速下行、加压、保压的方式完成充填。
- 快速成型要点:接近速度要快,避免坯料温降过大;保压时间要够,保证尖角处充满;采用多向分模或组合模结构处理复杂连接部。
- 切边与冲孔:利用切边模在液压机或专用压力机上完成余量切除。
- 余热热处理:锻后利用余热进行正火或等温退火,细化组织。
- 精整与检测:对关键尺寸进行冷校正,并进行磁粉探伤或超声波检测。
四、快速成型的核心技术优势
与空气锤相比,400吨/800吨热锻液压机模锻快速成型具有如下突出优势:
- 效率提升明显:一次行程即可成型,节拍可控制在30~60秒/件,组织自动化生产后产能提高2~3倍;
- 尺寸精度高:锻件公差可控制在0.5~1mm以内,加工余量小,材料利用率提高10%以上;
- 内部质量优良:静压成型使金属流线连续、致密,疲劳寿命显著提高;
- 一致性好:压力、速度、位置数字化控制,批次间差异小,适合凿岩钎具这类对可靠性要求极高的产品;
- 劳动条件改善:操作者远离高温锻区,用工成本降低。
五、应用中的关键控制点
为实现真正意义上的“快速成型”,需要注意:
- 温度控制:坯料加热与模具预热必须稳定,避免因温降导致充不满或开裂。
- 润滑与脱模:采用水基石墨润滑剂,既冷却模具又保证脱模顺畅。
- 液压系统响应:对于800吨机型,要求快锻阀组响应快,实现快下、慢挤、保压的柔性曲线。
- 模具寿命:采用热作模具钢(如H13)并进行表面强化,同时控制模具温度,防止早期龟裂。
- 自动化配套:机器人或机械手上下料、喷墨测温、在线称重等,是实现连续快速生产的必要条件。
六、
400吨与800吨凿岩钎具热锻液压机模锻压快速成型技术,是以精锻代替粗锻、以液压静压代替冲击成型的成功实践。它不仅解决了凿岩钎具生产中效率与质量的矛盾,也为其他长杆类、带孔类锻件提供了可靠方案。随着伺服控制、人工智能温度补偿等技术的引入,凿岩钎具的锻造将向更精密、更节能、更智能的方向持续演进。
如若转载,请注明出处:http://www.ygjrqj.com/product/60.html
更新时间:2026-10-22 01:19:37